Yüzey Hazırlığı Neden Boyadan Daha Önemli? Kumlama Rehberi
Boya ömrünün büyük kısmı yüzey hazırlığına bağlıdır. Tutunma profili, flash rust, Sa temizlik dereceleri ve yanlış hazırlığın sonuçlarını açıkladık.
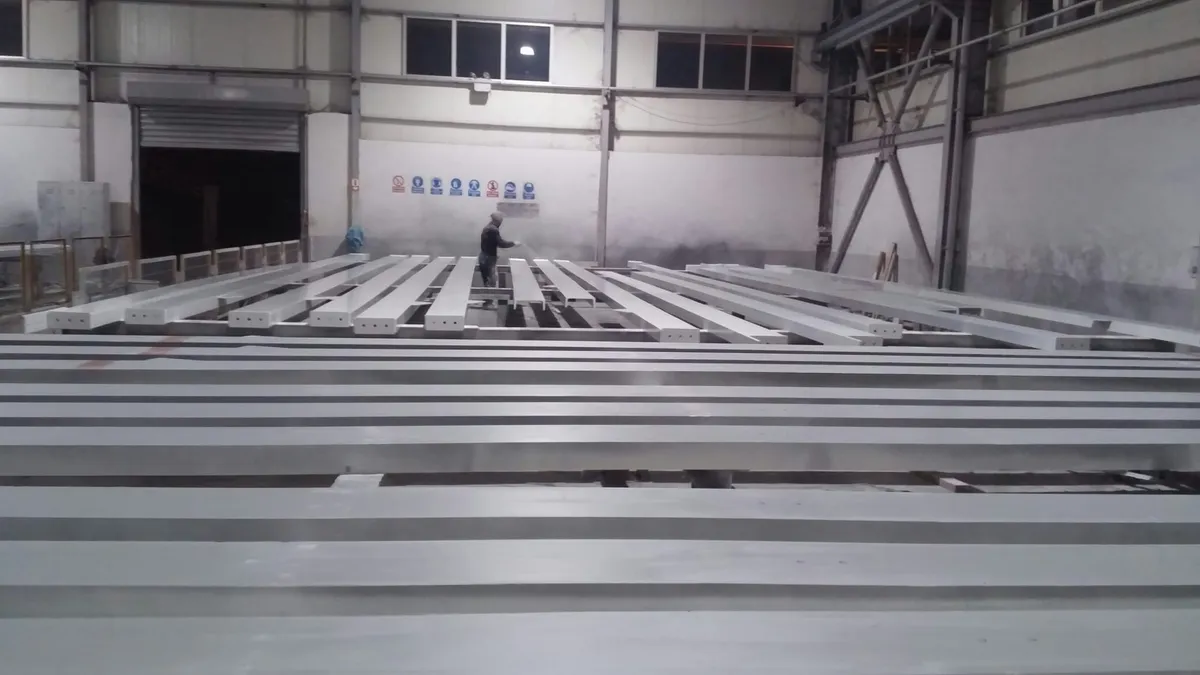
Bir boya işinin başarısını belirleyen asıl aşama, çoğu zaman gözle görülmeyen bir adımdır: boyadan önce yapılan yüzey hazırlığı. Sektörde sıkça tekrarlanan bir söz vardır — kaplamanın performansının yaklaşık yüzde seksenini, uygulamadan önceki yüzey hazırlığı belirler. Boyanın markası, kat sayısı ve kalınlığı önemlidir; ama hepsi, altındaki yüzeyin ne kadar doğru hazırlandığıyla sınırlıdır. Bu yazıda neden böyle olduğunu teknik olarak açıklıyoruz.
Boya Neden Yüzeye “Tutunur”?
Boya, metale kimyasal olarak yapışmaz; mekanik olarak kenetlenir. Yani kaplama, yüzeydeki mikroskobik girinti ve çıkıntıların arasına girerek adeta kök salar. Bu girinti çıkıntı dokusuna tutunma profili (anchor profile) denir.
Gözle pürüzsüz görünen bir çelik yüzey bile boya için fazla kaygandır. Üzerine ne kadar kaliteli astar atarsanız atın, tutunacak bir profil yoksa kaplama zamanla kayar, pullanır ve dökülür. İşte kumlamanın asıl değeri burada ortaya çıkar: Yüzeyi temizlerken aynı anda boyanın tutunacağı kontrollü bir pürüzlülük yaratır. Bu işlemin teknik ayrıntıları için metal kumlama sayfamıza bakabilirsiniz.
Tutunma Profili Ne Kadar Olmalı?
Profil ne çok sığ ne de çok derin olmalıdır. Çok sığ profilde boya yeterince kenetlenemez; çok derin profilde ise tepe noktaları boya filminden dışarı taşar ve bu noktalardan korozyon başlar.
Profil derinliği genelde mikron (µm) cinsinden ölçülür ve ISO 8503 standardına göre değerlendirilir. Uygulanacak boya sistemi, istenen profili belirler — örneğin kalın filmli epoksi sistemler daha derin, ince filmli sistemler daha sığ profil ister. Doğru profil, kullanılan aşındırıcının cinsi ve tane boyutuyla sağlanır. “Tutunma profili”, “mil”, “DFT” gibi terimlerin tanımlarına sözlük sayfamızdan ulaşabilirsiniz.
Sa Temizlik Dereceleri: ISO 8501
Yüzeyin ne kadar temizlendiği de standartlara bağlıdır. ISO 8501-1, püskürtmeli (abrasive) temizlik için dört temel derece tanımlar:
- Sa 1 – Hafif temizlik: Gevşek tufal, pas ve boya alınır; yüzey hâlâ belirgin kalıntı içerir.
- Sa 2 – Kapsamlı temizlik: Yüzeyin büyük bölümü temizlenir, hafif gölgeler kalabilir.
- Sa 2½ – Çok kapsamlı temizlik: Endüstride en çok istenen derecedir. Yüzeyde yalnızca hafif leke ve gölgelenmeler kalır, pas ve tufalın neredeyse tamamı gider.
- Sa 3 – Görünür metal temizliği: Yüzey tamamen temiz, tek renk metalik parlaklıktadır. En yüksek ve en maliyetli derecedir.
Çoğu endüstriyel projede hedef Sa 2½’dir, çünkü maliyet ile performans arasında en dengeli noktayı sunar. Hangi derecenin sizin projeniz için gerektiği, parçanın maruz kalacağı ortamla doğrudan ilişkilidir — bu ilişkiyi ISO 12944 korozyon sınıfları yazımızda detaylandırdık.
Görünmez Düşman: Flash Rust
Kumlanan temiz çelik, atmosferdeki nemle çok hızlı tepkimeye girer. Birkaç saat içinde, hatta nemli havada dakikalar içinde yüzeyde ince bir pas tabakası (flash rust) oluşabilir. Bu tabaka gözle zor fark edilir ama boyanın tutunmasını ciddi şekilde bozar.
Bu yüzden kumlama ve boyama aynı iş akışının parçasıdır:
- Kumlanan yüzey, genellikle aynı gün içinde astarlanır.
- Nem ve çiğ noktası kontrol edilir; yüzey sıcaklığı çiğ noktasının en az birkaç derece üzerinde tutulur.
- İş, mümkünse yağmur ve yüksek nem olmadan planlanır.
Kumlama ile boyamanın tek elden, kesintisiz yürütülmesinin en pratik faydası budur. Endüstriyel boyama sürecimizi bu zincir mantığına göre planlıyoruz.
Yanlış Yüzey Hazırlığının Sonuçları
Yüzey hazırlığı atlanır ya da yarım yapılırsa, sorunlar genelde ilk yıl değil, ikinci üçüncü yıl ortaya çıkar — ve o noktada çözüm pahalıdır:
- Pullanma ve kabarma (blistering): Boya, tutunamadığı yerlerden kalkar.
- Altan korozyon: Yüzeyde kalan tuz ve pas, boyanın altında yayılmaya devam eder.
- Yapışma kaybı: Yağ ya da toz kalıntısı, kaplamayı zayıf bir film hâline getirir.
- Erken tamir maliyeti: Yeniden kumlama ve boyama, ilk işten çok daha pahalıya gelir çünkü sökme, temizleme ve iş durdurma maliyetleri eklenir.
Özellikle tuz kalıntısı sinsi bir sorundur. Kumlama tufalı ve pası alır ama suda çözünen tuzları her zaman tamamen gidermez; nemli ortamlarda bu tuzlar osmotik kabarcıklara yol açar. Bu nedenle kritik projelerde kumlamadan önce yağ alma ve gerekirse tuz ölçümü yapılır.
Yüzey Hazırlığı Neden Kontrol Edilmeli?
“Yüzey temiz görünüyor” demek yeterli değildir; çünkü yapışma sorunlarının çoğu gözle görülmeyen nedenlerden kaynaklanır. Bu yüzden profesyonel işlerde hazırlık, uygulamadan önce ve uygulama sırasında ölçülerek doğrulanır:
- Temizlik derecesi: ISO 8501 referans fotoğraflarıyla yüzey karşılaştırılır; hedef Sa derecesine ulaşılıp ulaşılmadığı belirlenir.
- Pürüz profili: ISO 8503’e göre karşılaştırma pulları ya da profil ölçer ile derinlik kontrol edilir.
- Çiğ noktası ve nem: Ortam ve yüzey sıcaklığı ölçülür; yüzey sıcaklığının çiğ noktasının en az 3 derece üzerinde olması beklenir.
- Tozluluk ve yağ: Yapışkan bant testiyle toz miktarı, çözücü testiyle yağ kalıntısı kontrol edilir.
Bu kontroller zaman alır gibi görünse de, hatalı bir kaplamanın sökülüp yeniden yapılmasının yanında çok küçük bir maliyettir. Ölçülebilir bir hazırlık, tahmine dayalı bir işten her zaman daha güvenlidir.
Yöntem Her Yüzeye Göre Değişir
Her metal aynı hazırlığı istemez. Kalın pas ve eski boya taşıyan yapısal çelikte derin profil veren köşeli aşındırıcı doğru seçimken, ince alüminyum ya da paslanmaz parçada aynı agresiflik yüzeyi deforme edebilir. Benzer şekilde, yerinden sökülemeyen büyük yapılarda sahada seyyar kumlama tek uygulanabilir yöntem olabilir. Doğru hazırlık; malzemeye, parçanın kalınlığına ve üzerine gelecek boya sistemine göre seçilir — tek bir reçete yoktur.
Özetle
Boya, bir koruma sisteminin görünen yüzüdür; ama o sistemin ne kadar dayanacağını altındaki hazırlık belirler. Doğru temizlik derecesi (Sa 2½ gibi), doğru tutunma profili ve flash rust’a fırsat vermeyen hızlı astarlama bir araya geldiğinde, kaplama yıllarca görevini yapar. Bu adımlar atlandığında ise en iyi boya bile kısa sürede başarısız olur.
Projenizde hangi temizlik derecesinin ve profilin gerektiğinden emin olmak istiyorsanız, yüzeyinizi değerlendirelim. Teklif alın ya da 0538 972 47 67 numaralı hattan teknik ekibimize ulaşın — doğru hazırlık, uzun ömürlü kaplamanın ilk şartıdır.