Kumlama Nedir, Nasıl Yapılır? Çeşitleri ve Süreç Rehberi
Kumlama nedir, aşındırıcı püskürtme nasıl çalışır, hangi çeşitleri vardır ve adım adım süreç nasıl işler? Metal yüzey hazırlığının temellerini anlattık.
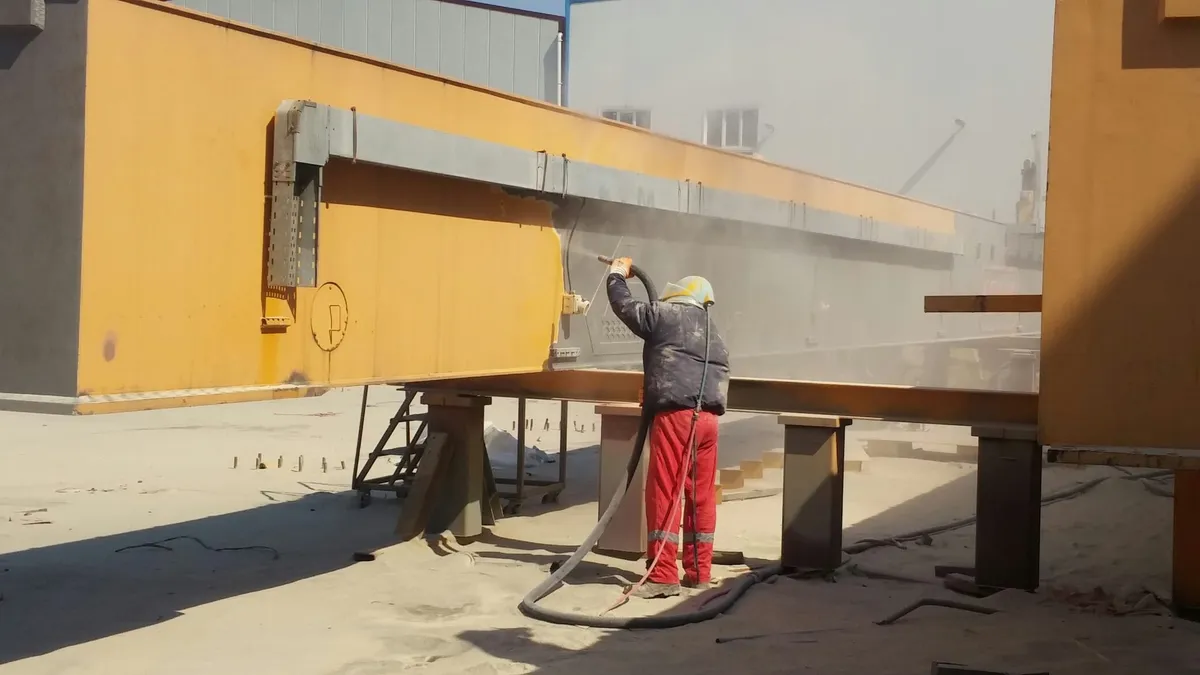
Metalin boya tutmaması, kısa sürede pullanması ya da altından pas yürümesi çoğu zaman tek bir sebebe dayanır: yüzey boyaya hazır değildir. İşte bu hazırlığın en etkili yolu kumlamadır. Bu yazıda kumlamanın ne olduğunu, hangi fiziksel mantıkla çalıştığını, nerelerde kullanıldığını ve bir işin baştan sona nasıl yürüdüğünü sade bir dille anlatıyoruz.
Kumlama Nedir?
Kumlama, yüksek basınçlı hava (ya da mekanik bir çark) yardımıyla aşındırıcı tanecikleri metal yüzeye büyük bir hızla çarptırma işlemidir. Her tanecik yüzeye ulaştığında minik bir çekiç gibi davranır; pas, eski boya, hadde tufalı (kalamin), yağ kalıntısı ve kirli tabakalar bu darbelerle sökülüp atılır. Geriye temiz, mat ve belirli bir pürüzlülüğe sahip bir metal yüzeyi kalır.
İşlemin iki amacı vardır. Birincisi temizlik: yüzeydeki her türlü yabancı maddeyi kaldırmak. İkincisi, çoğu zaman gözden kaçan ama en az temizlik kadar önemli olan profil oluşturmak: boyanın tutunacağı mikroskobik girinti çıkıntıları yaratmak. Bu pürüz profili, kaplamanın yüzeye adeta dişlerini geçirmesini sağlar. Kavramların ayrıntısı için sözlük sayfamıza da göz atabilirsiniz.
“Kum” kelimesi alışkanlıktan kalmadır. Bugün sağlık ve kalite nedenleriyle gerçek silika kumu neredeyse hiç kullanılmaz; yerine çelik bilye, çelik grit, garnet, cüruf esaslı aşındırıcılar veya cam küre gibi kontrollü malzemeler tercih edilir.
Aşındırıcı Püskürtmenin Mantığı
Kumlamanın sonucunu üç değişken belirler: aşındırıcının cinsi, tane boyutu ve püskürtme enerjisi (basınç ve mesafe).
- Köşeli (grit) aşındırıcılar keser ve derin profil açar; eski boya ile kalın pas için idealdir.
- Yuvarlak (bilye/shot) aşındırıcılar darbeyle temizler, yüzeyi sıkıştırır ve daha yumuşak bir doku bırakır.
- Cam küre gibi yumuşak taneler ise profili fazla derinleştirmeden temizlik ve mat görünüm için kullanılır.
Tane iriyse profil derinleşir ama yüzey daha kaba olur; tane inceyse temizlik hassaslaşır fakat verim düşer. Doğru aşındırıcıyı seçmek, üstüne gelecek boya sisteminin istediği profile göre belirlenir. Yani kumlama tek başına bir amaç değil, kaplamanın ömrünü belirleyen ilk adımdır.
Nerelerde Kullanılır?
Kumlama, metalin boyanacağı ya da yeniden kaplanacağı hemen her alanda devreye girer:
- Çelik konstrüksiyon: hangar, köprü, çatı makası, kolon ve kirişlerin boya öncesi hazırlığı. Bu alandaki çalışmalarımızı çelik konstrüksiyon hizmet sayfamızda görebilirsiniz.
- Tank, silo ve basınçlı kaplar: iç ve dış yüzeylerin korozyona karşı hazırlanması.
- Oto ve jant restorasyonu: eski boya ve pasın tamamen sökülmesi.
- Makine ve döküm parçaları: tufal ve pürüz temizliği.
- Gemi, köprü, enerji gibi ağır sanayi varlıkları.
Temizliğin yanı sıra kumlama; kaynak sonrası yüzey düzeltme, çapak alma ve dekoratif matlaştırma gibi işlerde de kullanılır.
Kumlama Çeşitleri
Uygulama sahaya, parçanın boyutuna ve istenen sonuca göre değişir. Başlıca yöntemler şunlardır:
Raspa (Mekanik Temizlik)
Tel fırça, taşlama ve kazıma gibi el aletleriyle yapılan temizliktir. Teknik olarak tam bir kumlama değildir; profil oluşturmaz ve yüzeyde gözle görülmeyen kalıntılar bırakabilir. Sadece kumlamanın mümkün olmadığı küçük noktalar veya ön temizlik için anlamlıdır.
Basınçlı Hava ile Kumlama (Seyyar)
En yaygın yöntemdir. Kompresörden gelen yüksek basınçlı hava, aşındırıcıyı bir nozuldan yüzeye püskürtür. Sahada, şantiyede ya da büyük yapılarda uygulanabilmesi en büyük avantajıdır. Yerinden sökülemeyen çelik yapılar için seyyar kumlama çözümü tam da bu ihtiyaca yöneliktir.
Kapalı Kabin / Otomatik Kumlama
Parçanın bir kabine ya da konveyörlü tünele alınarak işlendiği yöntemdir. Çark (turbin) ile çalışan sistemlerde aşındırıcı mekanik olarak fırlatılır, tozsuz ortamda geri kazanılır. Seri üretimde hız ve tekrarlanabilir kalite sağlar.
Cam Küre (Shot Peening / Matlaştırma)
Yumuşak cam taneleriyle yapılır. Yüzeyi derin aşındırmadan temizler, pürüzsüz mat bir doku bırakır. Paslanmaz çelik, alüminyum ve hassas parçalarda tercih edilir.
Bu yöntemlerin detaylı karşılaştırması ve hangi işte hangisinin uygun olduğu için metal kumlama sayfamızı inceleyebilirsiniz.
Adım Adım Kumlama Süreci
Kaliteli bir sonuç, disiplinli bir sıralamaya bağlıdır:
- Ön değerlendirme ve temizlik: Yüzeydeki yağ, gres ve tuz kalıntıları kumlamadan önce temizlenir. Yağlı bir yüzey kumlandığında kir yüzeye yedirilir, sonuç bozuk çıkar.
- Maskeleme ve koruma: Dişli yüzeyler, işlenmiş delikler ve kaplanmayacak bölgeler korunur.
- Aşındırıcı seçimi: İstenen profile göre cins ve tane boyutu belirlenir.
- Kumlama: Yüzey, hedeflenen temizlik derecesine (örneğin ISO 8501’e göre Sa 2½) ulaşana kadar sistematik biçimde işlenir.
- Toz ve kalıntı alımı: Basınçlı hava ya da vakumla yüzeydeki toz temizlenir.
- Kontrol: Temizlik derecesi ve ISO 8503’e göre pürüz profili ölçülür.
- Hızlı boyama: Temiz çelik nemle hızla pas tutar (flash rust). Bu yüzden kumlanan yüzey, genelde aynı gün içinde astarlanır.
Bu son adım kritiktir: Kumlama ile boyama ayrı işler değil, aynı zincirin halkalarıdır. Yüzey hazırlığının boyadan neden daha belirleyici olduğunu bu yazımızda ayrıntılı ele aldık.
Sonucu Belirleyen Faktörler
Aynı makine ve aynı aşındırıcıyla çalışan iki usta neden farklı sonuç alır? Çünkü kumlama kalitesi birçok değişkenin toplamıdır:
- Nozul mesafesi ve açısı: Yüzeye çok yakın durmak derin ama düzensiz, çok uzak durmak zayıf bir temizlik verir. İdeal açı genelde 60–90 derece aralığındadır.
- Basınç kaybı: Uzun hortumlarda ve dar nozullarda basınç düşer; nozul ucundaki gerçek basınç ölçülmeden verim tahmin edilemez.
- Aşındırıcının temizliği: Geri kazanılan aşındırıcı yağ ve toz içeriyorsa, kirli taneler yüzeyi kirletir. Düzenli eleme ve nem kontrolü şarttır.
- Operatör disiplini: Yüzeyin her santimetrekaresine eşit işçilik düşmesi, köşelerin ve kaynak dikişlerinin atlanmaması sonucu doğrudan etkiler.
Kısacası kumlama, “basıp geçmek” değil, ölçülebilir bir süreçtir. Bu yüzden ciddi projelerde sonuç gözle değil, standartlara göre kontrol edilir.
Güvenlik ve Çevre
Kumlama, yüksek enerjiyle çalışan ve toz üreten bir işlemdir; bu yüzden ciddi güvenlik önlemleri gerektirir. Operatörün tam yüz koruması, temiz hava beslemeli başlık ve uygun tulum kullanması zorunludur. Sağlık nedeniyle serbest silika kumu yerine kontrollü aşındırıcılar tercih edilir. Kapalı ortamlarda toz toplama ve havalandırma, açık sahalarda ise çevredeki alanların korunması işin ayrılmaz parçasıdır.
Sonuç
Kumlama, metalin yüzeyini hem temizleyen hem de kaplamaya tutunma zemini hazırlayan temel bir işlemdir. Doğru aşındırıcı, doğru yöntem ve doğru sıralama bir araya geldiğinde, üstüne gelen boyanın ömrü kat kat uzar. Yanlış yapıldığında ise en pahalı boya bile birkaç yıl içinde dökülür.
Projeniz için hangi kumlama yönteminin ve hangi temizlik derecesinin uygun olduğundan emin değil misiniz? Parçanızın fotoğrafını gönderin, teknik ekibimiz sizi yönlendirsin. Hemen teklif alın ya da 0538 972 47 67 numaralı hattımızdan bize ulaşın.